こんにちは。
私のこれまでのDIYにおいて、ダボ継ぎ加工は永遠のテーマとして常に課題となっていました。
簡単に言うと「合わない、うまくできない」という状況がずっと続いていました。
いつしかダボ継ぎによる加工は諦めるようになって、別の方法を模索するようになりました。
ただ現在手掛けている作品造りではどうしても板同士のダボ継ぎが必須となるので、今回久しぶりに向き合うことにしました。
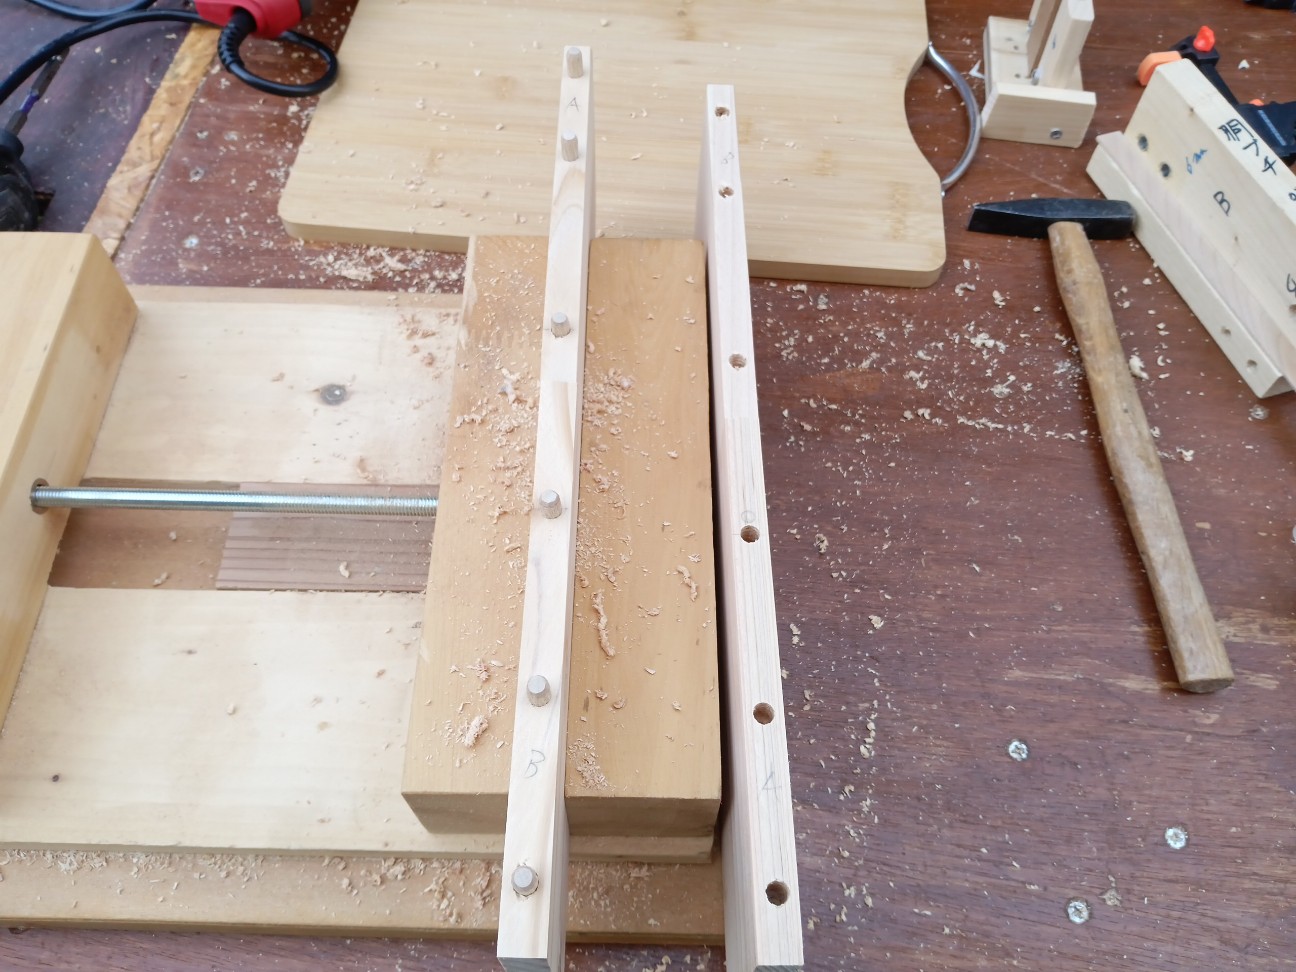
まず板の厚みに合わせたダボ穴用治具を作り、また手振れによる加工のズレを防ぐためにドリルと材料をガイドに固定してもやってみました。
理論的にはズレようのない、ほぼ完ぺきな状況を作ったわけです。
そこで実際にどうなったのか?
そして何をどうやって問題を解消したのか詳しく解説していきます。
それでは作業を開始します。
スポンサー

目次
ダボ継ぎは難しくない加工のはず
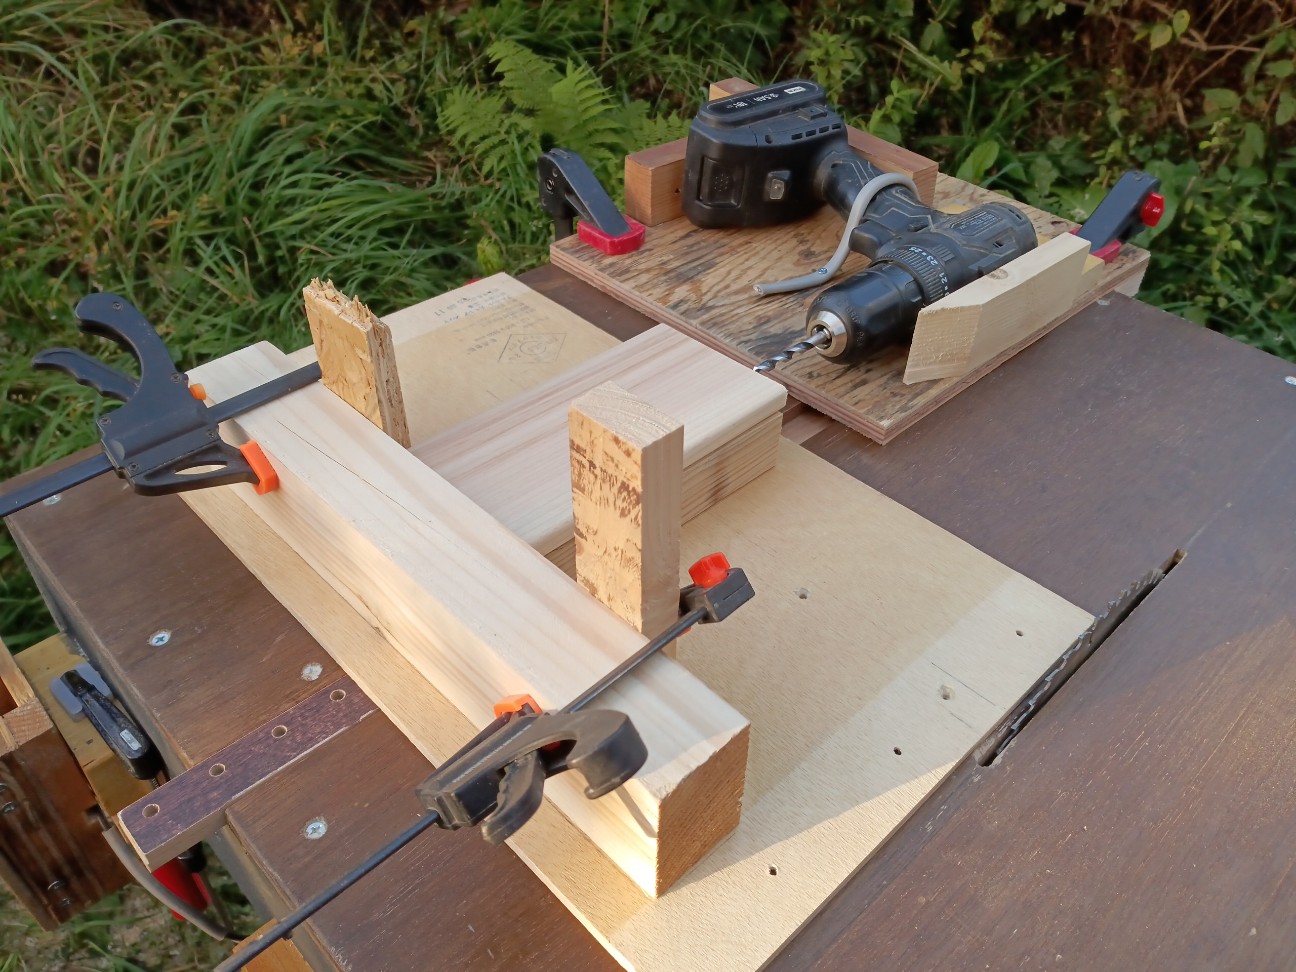
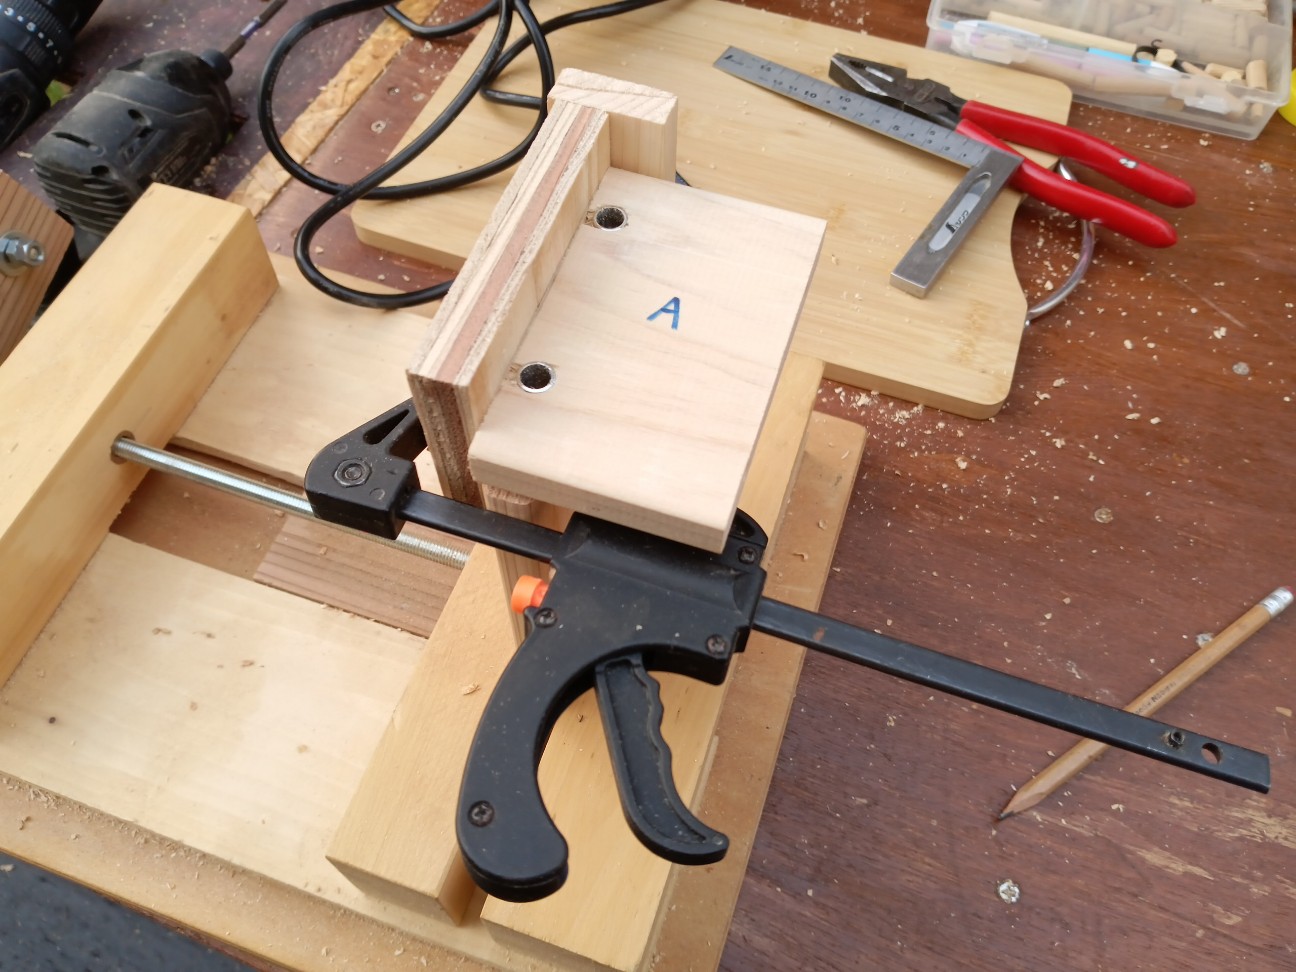
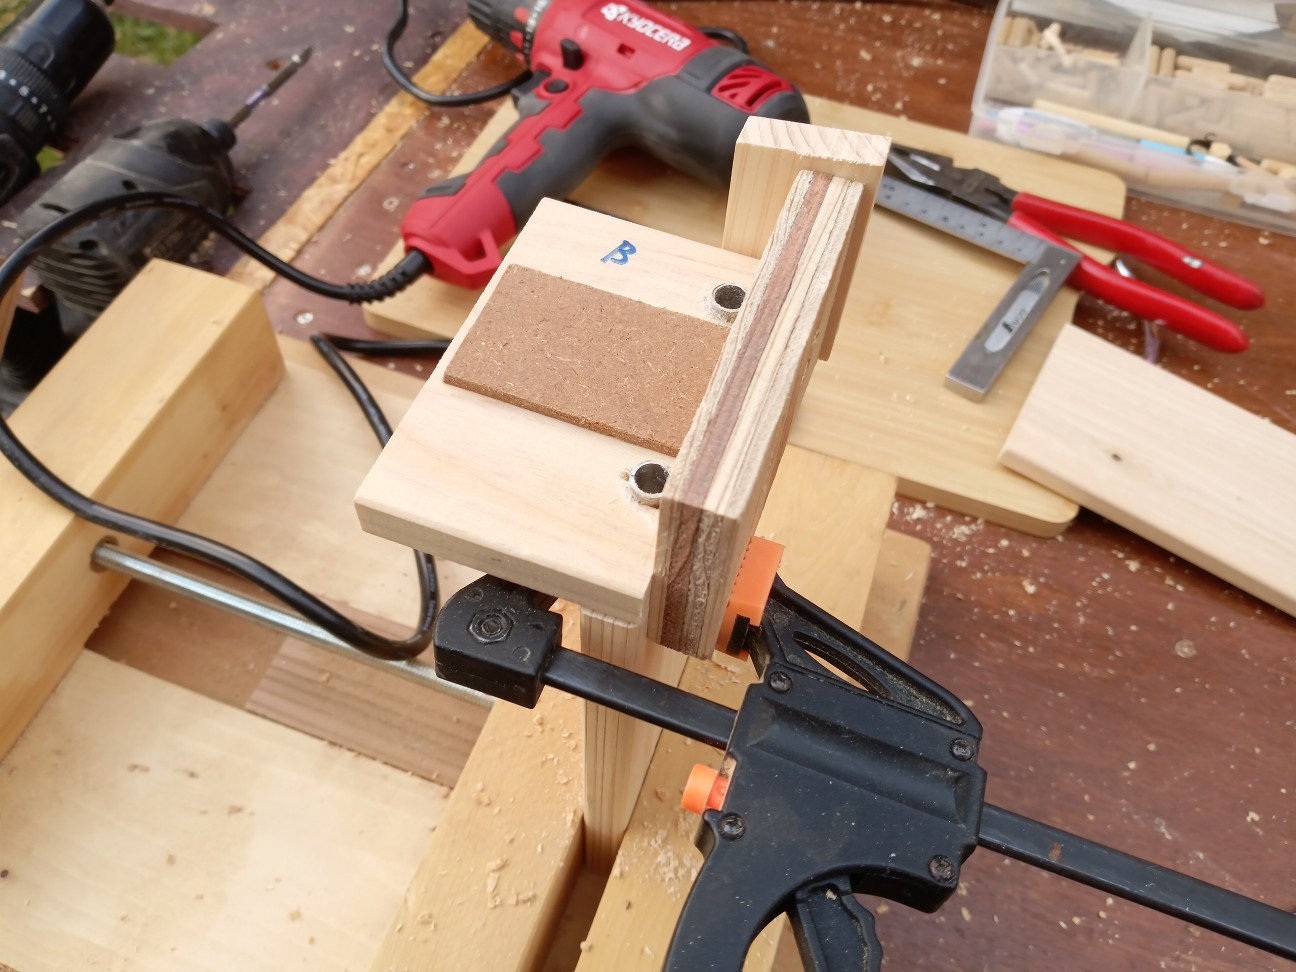
上の画像はダボ継ぎ加工するための治具になります。
ドリルを固定して手振れを排除し、材料もテーブルソーに合うソリに乗せて真っすぐ動かせるようにしました。
理論上は板に真っすぐに穴を開けられるのと、板をひっくり返すことで複数の加工でも同じ位置に穴を開けられるはずです。
ビット・錐も色々試してみる
ダボ継ぎ加工をする際によくミスするのが、墨付けは正確にできたのに、いざドリルで穴を開ける際にずれてしまうのがあると思います。
その原因としては、やはりドリルに使うビットの種類や性能に寄るものが大きいと思います。
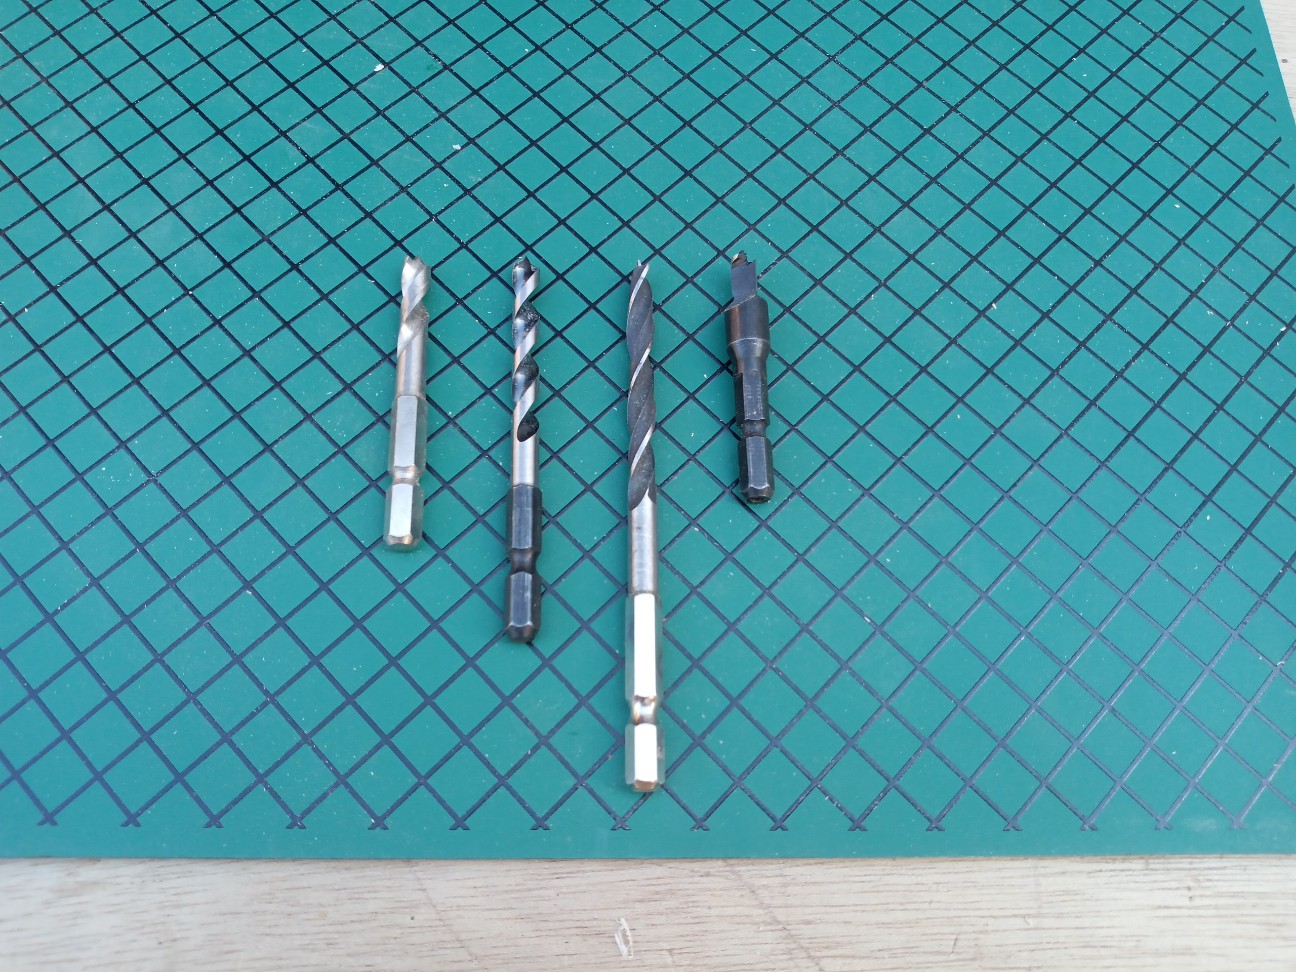
私もいくつかの種類のビットを持っているので、比較検証してみました。
サイズは直径が6mmのビットになります。
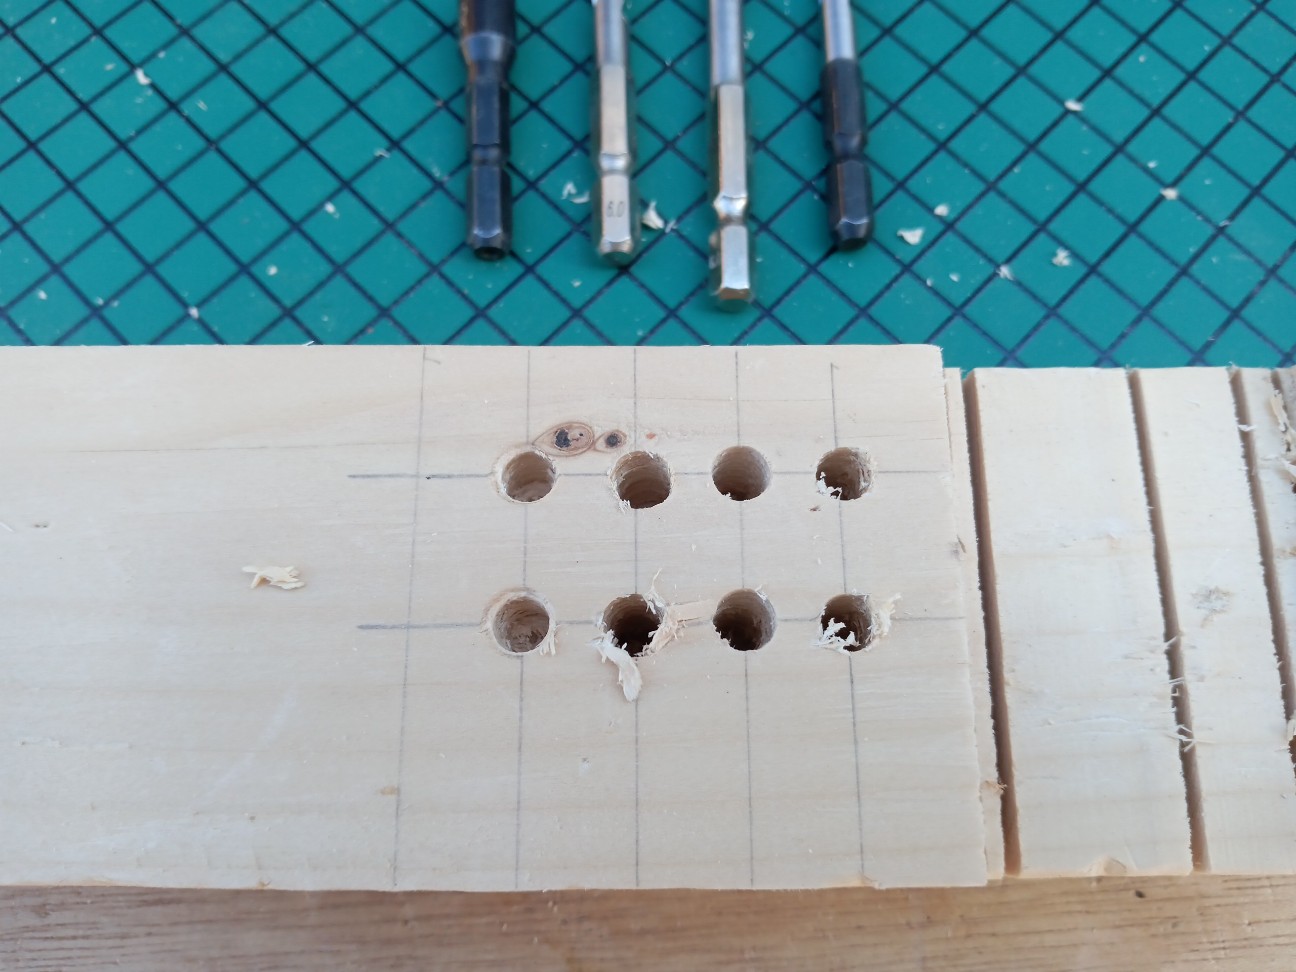
治具を使わずにフリーハンドで穴開けをしてみると、その差は結構ありました。
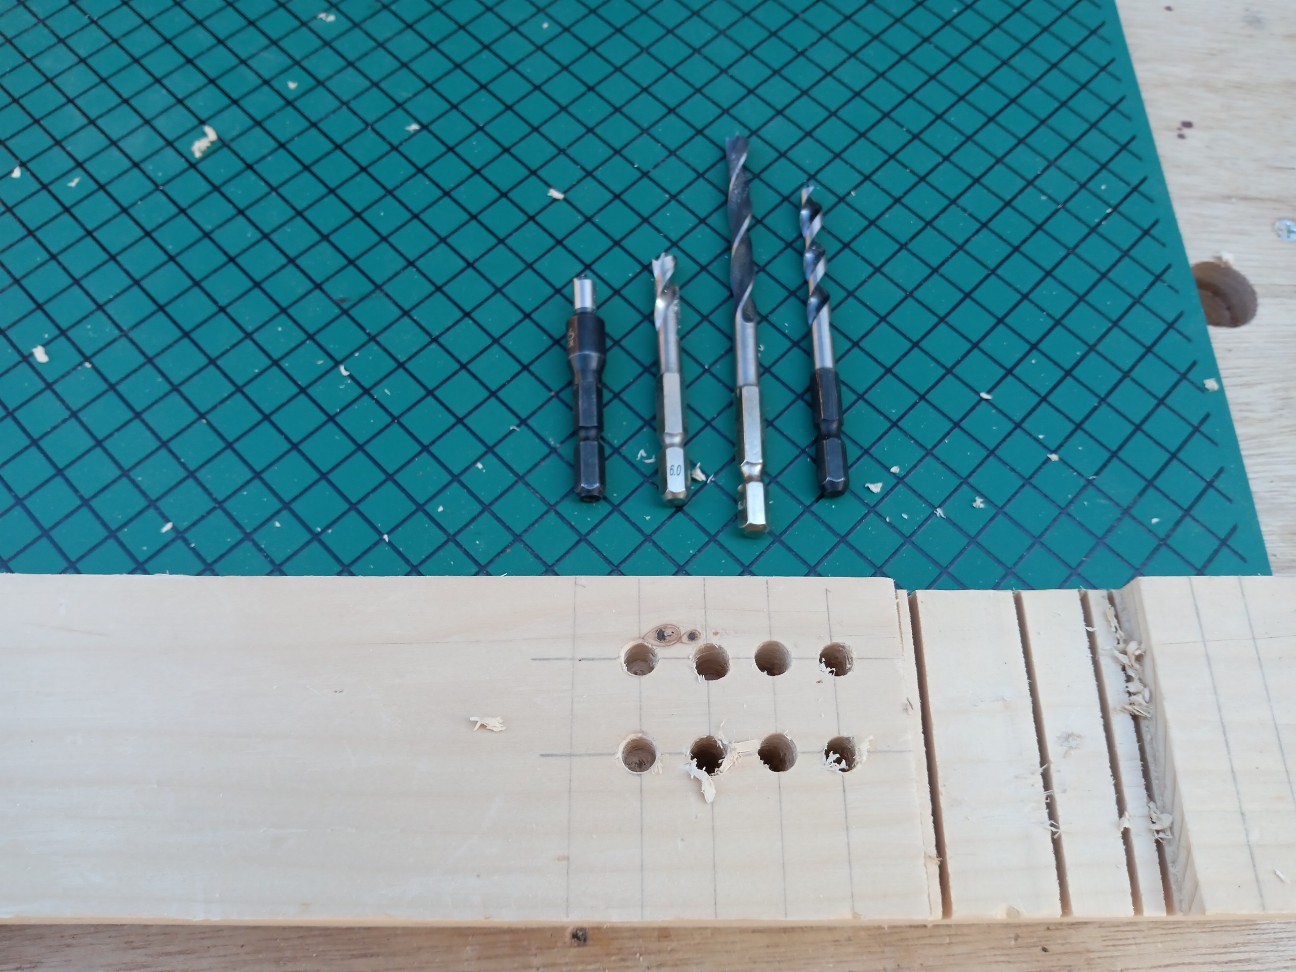
左のビットがダボ専用錐で、その隣が比較的切れ味の良いビット、そして木工用の安いセットのビット、一番右が先端が尖ったバリ少なめのビットになります。
一番左と3番目はほぼ狙った位置からブレずに開けられていますが、2番目と一番右は若干ズレています。
切れ味は左から3番目が悪く、あとは問題ありません。
こうして見ると、ガイド無しのフリーハンドで開けるとズレる可能性はかなりあると感じます。
簡単なガイドを作って穴を開けてみる
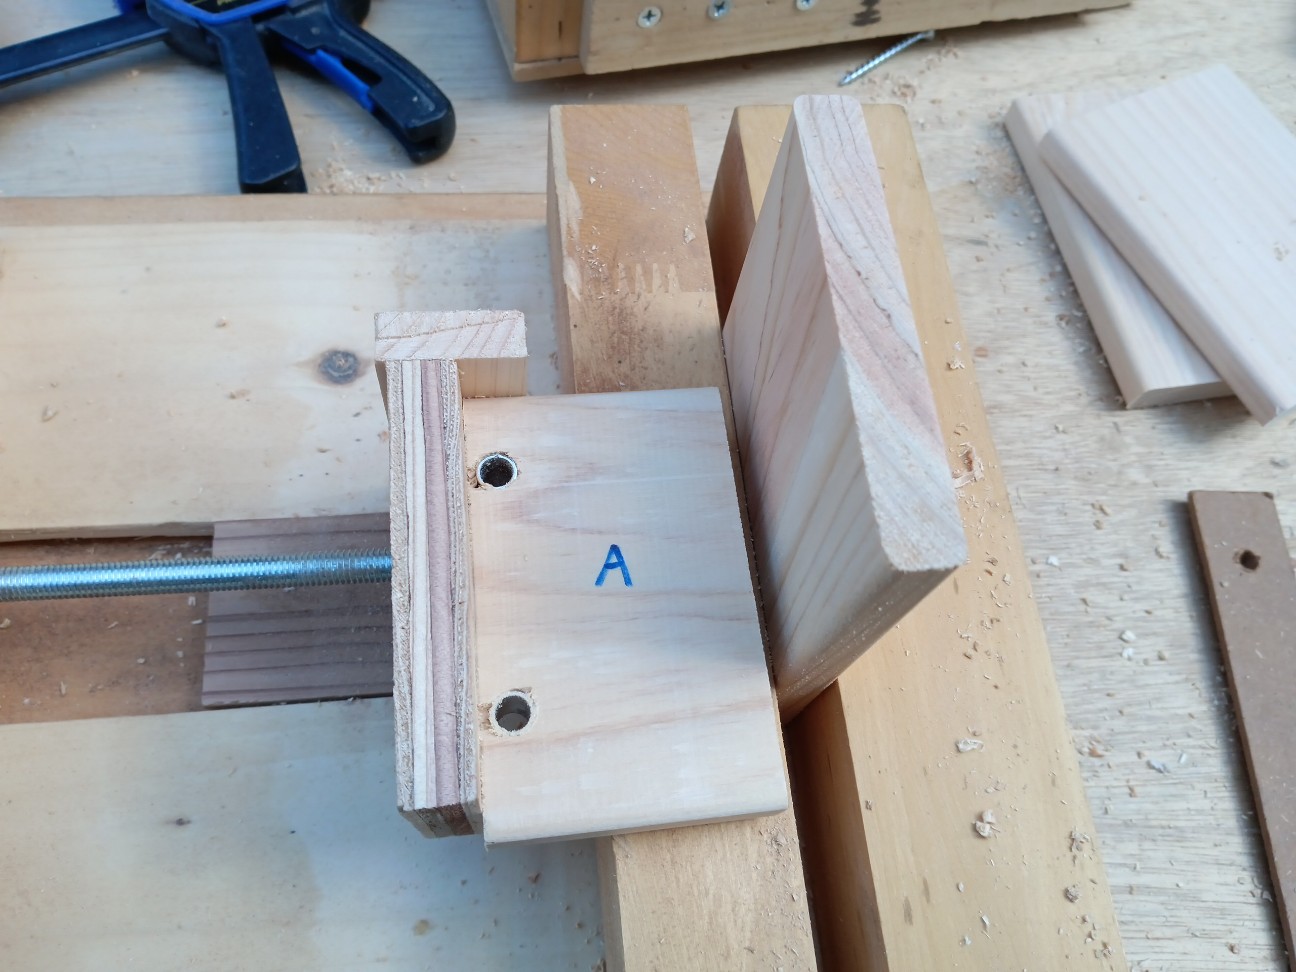
ダボ用の穴を開ける治具は簡単に作ることができます。
今回は直径6mmのダボを使うので、内径が6mmのスペーサーを板に固定します。
あとは側面にも端材を固定することで治具を安定させ、加工する板の接合部がシンメトリーになるように穴開けするだけです。
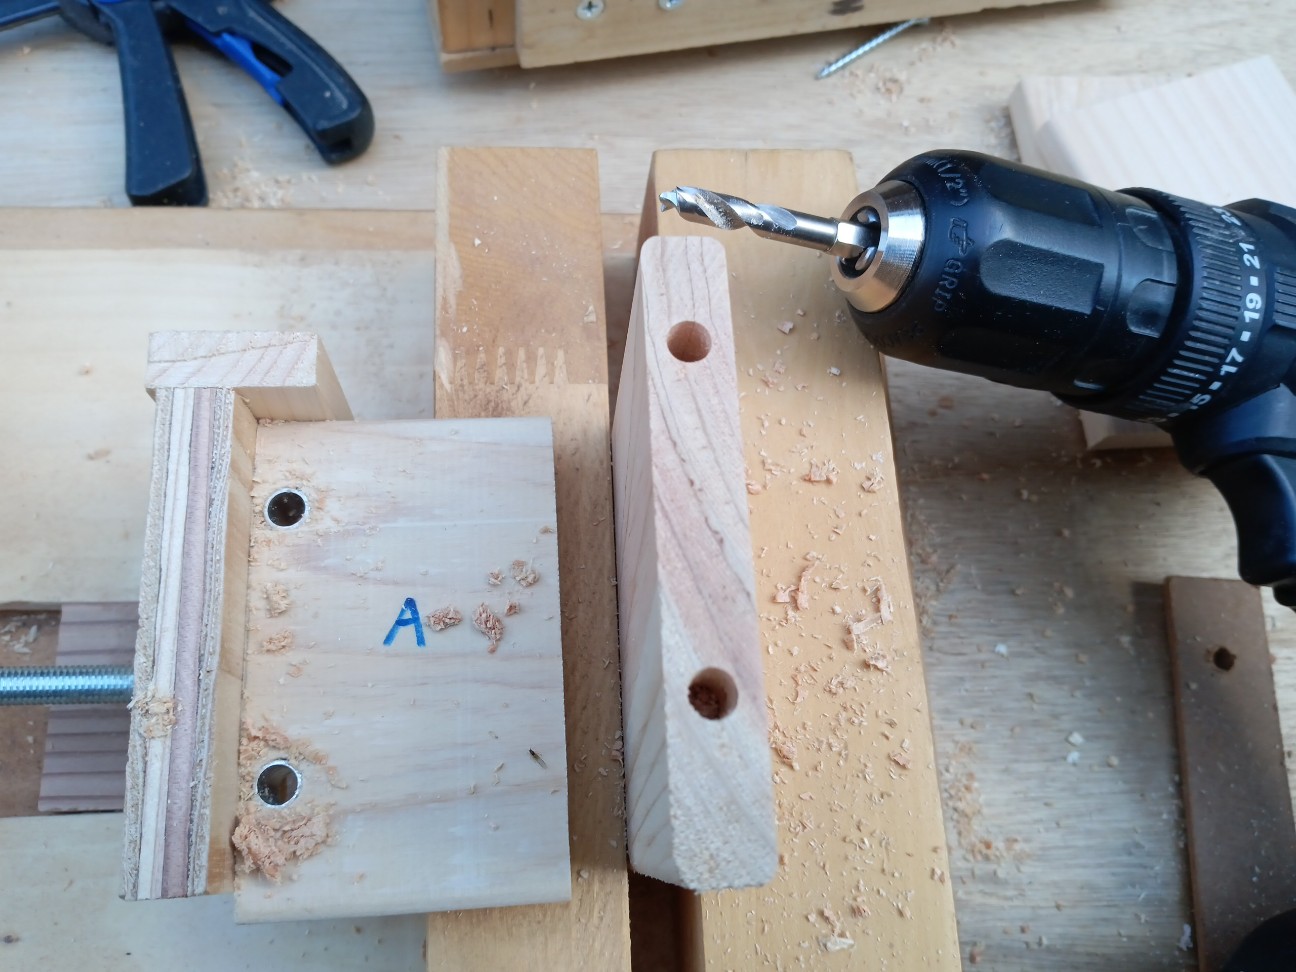
まずはAの面で一枚目の板に穴を開けます。
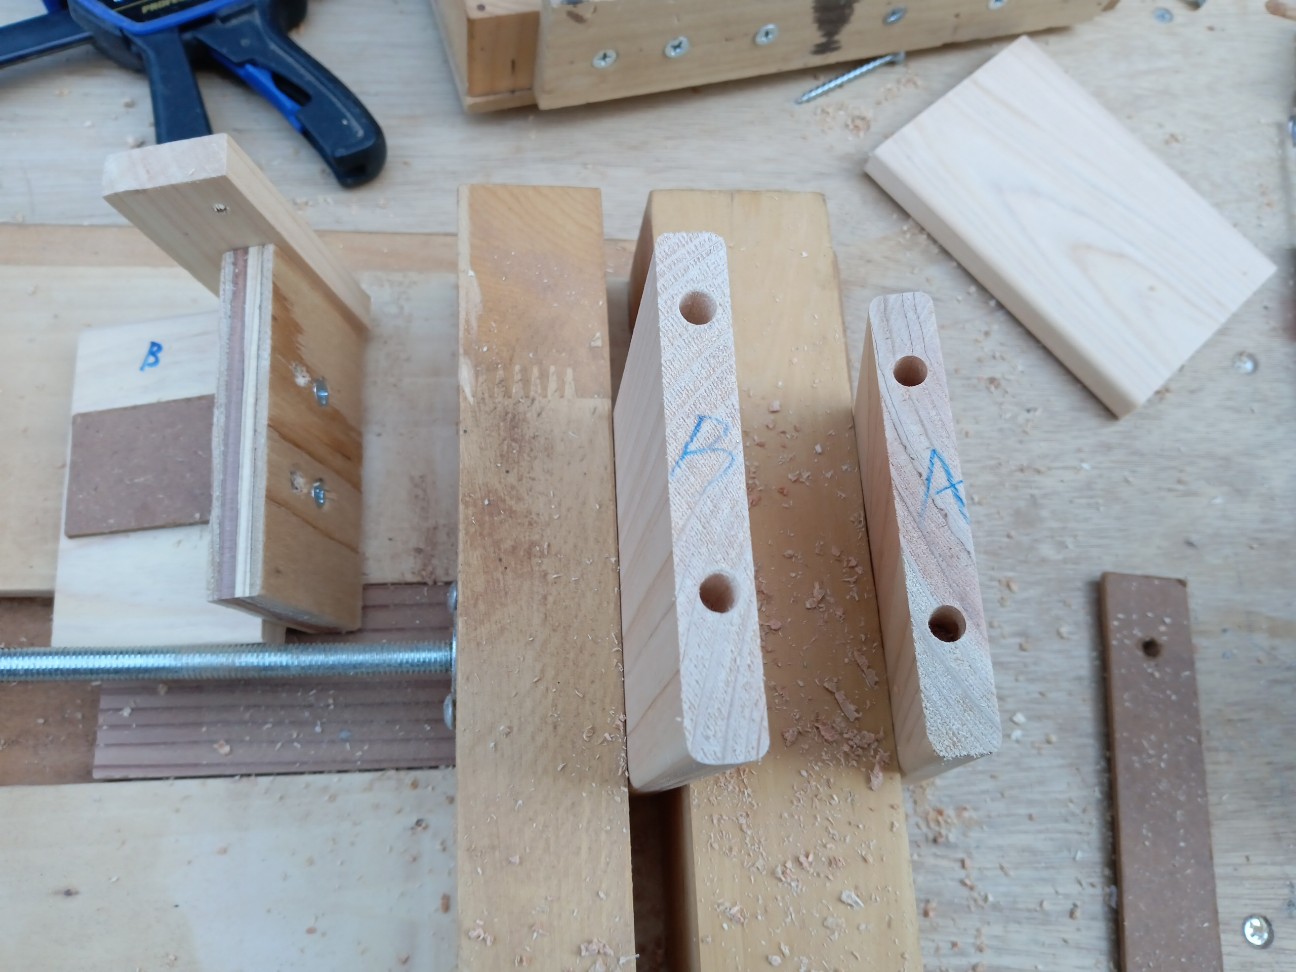
次に治具を引っくり返して2枚目の板に穴を開けます。
これをBとします。
AとBはシンメトリーになっているので、向き合わせるとピッタリ合うはずです。
ところが・・・
治具を使っても合わないダボ継ぎ
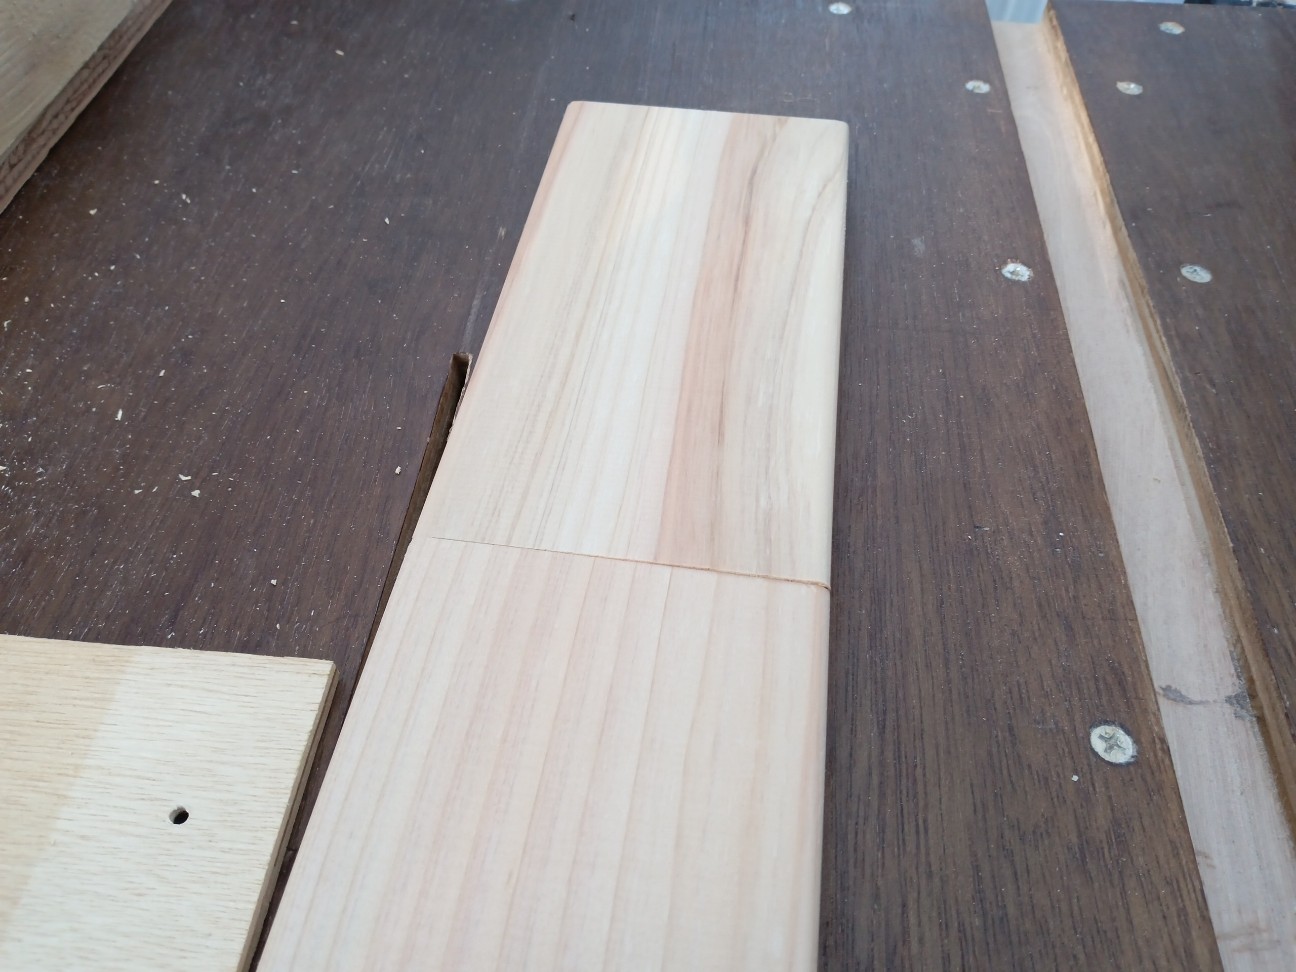
このようにとてもシンプルで失敗しようのない加工方法でも、写真のようにわずかな段差ができてしまいます。
これはいつものことなので深く気にせず、さらに精密な加工ができる治具を作ることにしました。
手振れ防止システムを作る
それが冒頭で紹介したこの形になります。
テーブルソーにドリルドライバーを固定して、材料もソリで真っすぐ動かせるようにしました。
理論上は手振れが起こらないので、真っすぐな穴を開けることができるはずです。
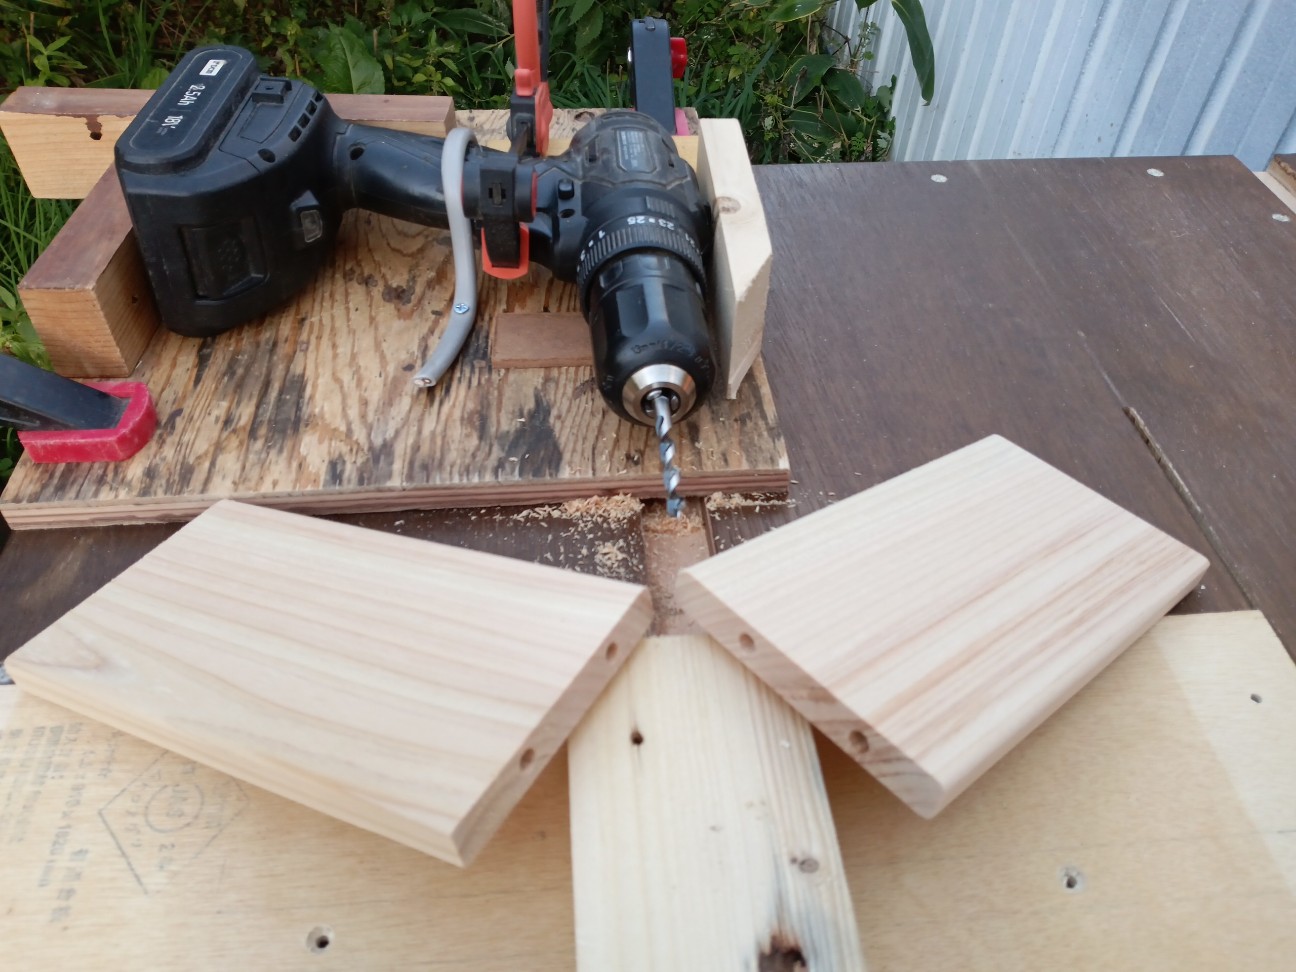
ところが何度やってもわずかなズレが出てしまいます。
この時に、ビットの先端をよく観察してみると、かすかに偏芯していることがわかりました。
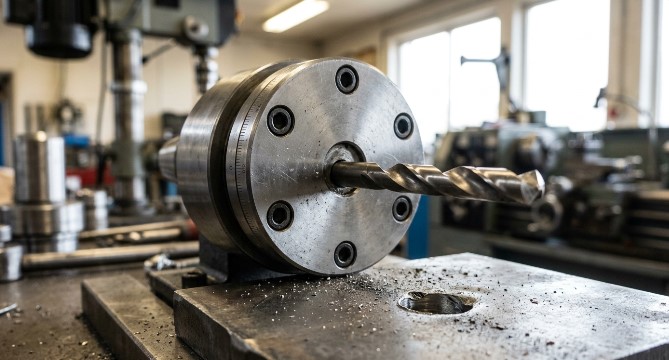
上の画像はAI生成ですが、ビットが軸からズレているのがわかると思います。
こうなるとドリルの先端はブレてしまうので、目標に対してビットサイズの綺麗な穴を開けることはできません。
そこでドリルドライバーの状態を観察してみると、どうやら軸ズレを起こしていることがわかりました。
こればっかりはもうどうしようもありません。
どんなに治具を作って正確な加工をしようとしても、ドリルの軸ズレしていたのでは話にならないからです。
そして私のこれまでのダボ継ぎ加工が上手くできない理由が、たぶんこの軸ズレが原因ではないかと思ったんです。
新しいドリルドライバーを導入
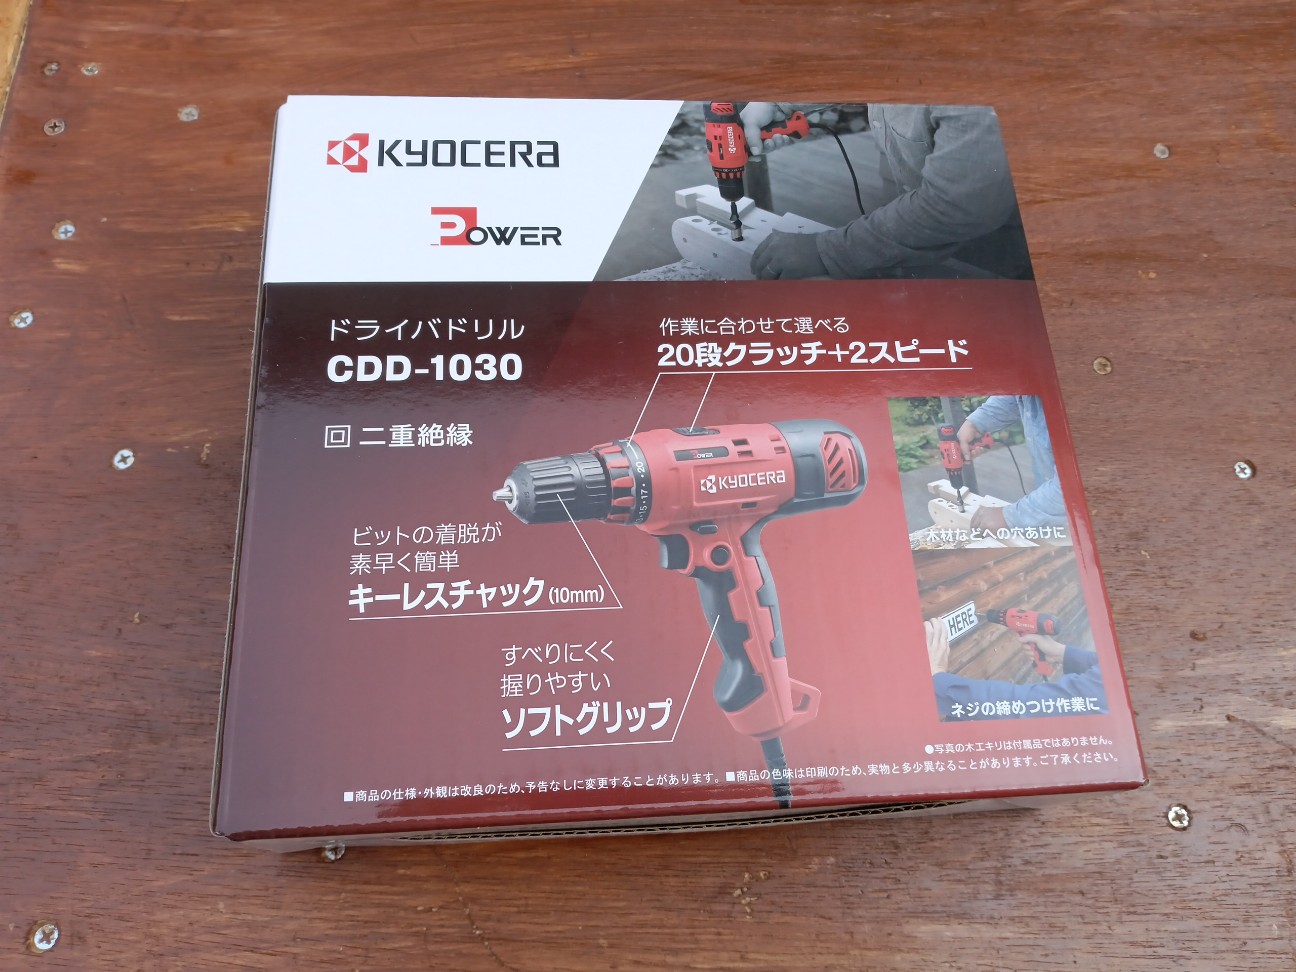
前から気になっていた電動ドリルドライバーを導入しました。
京セラ製の100Vタイプになります。

ホームセンターで、マキタの同等品とかなり迷ったのですが、重さとバランスを考えてこちらに決めました。
マキタはちょっと重かったのと、持った時のバランスも京セラの方が良さそうでした。
また軸ズレに関してはマキタの方が頑丈な感じがしましたが、このクラスであれば問題ないと判断しました。
ちなみに私がこれまで使っていた充電式のドリルドライバーの新品もホムセンで触ってきましたが、軸ズレは起こっていないようでした。
やはり使っているうちにそうなったんだと思われます。
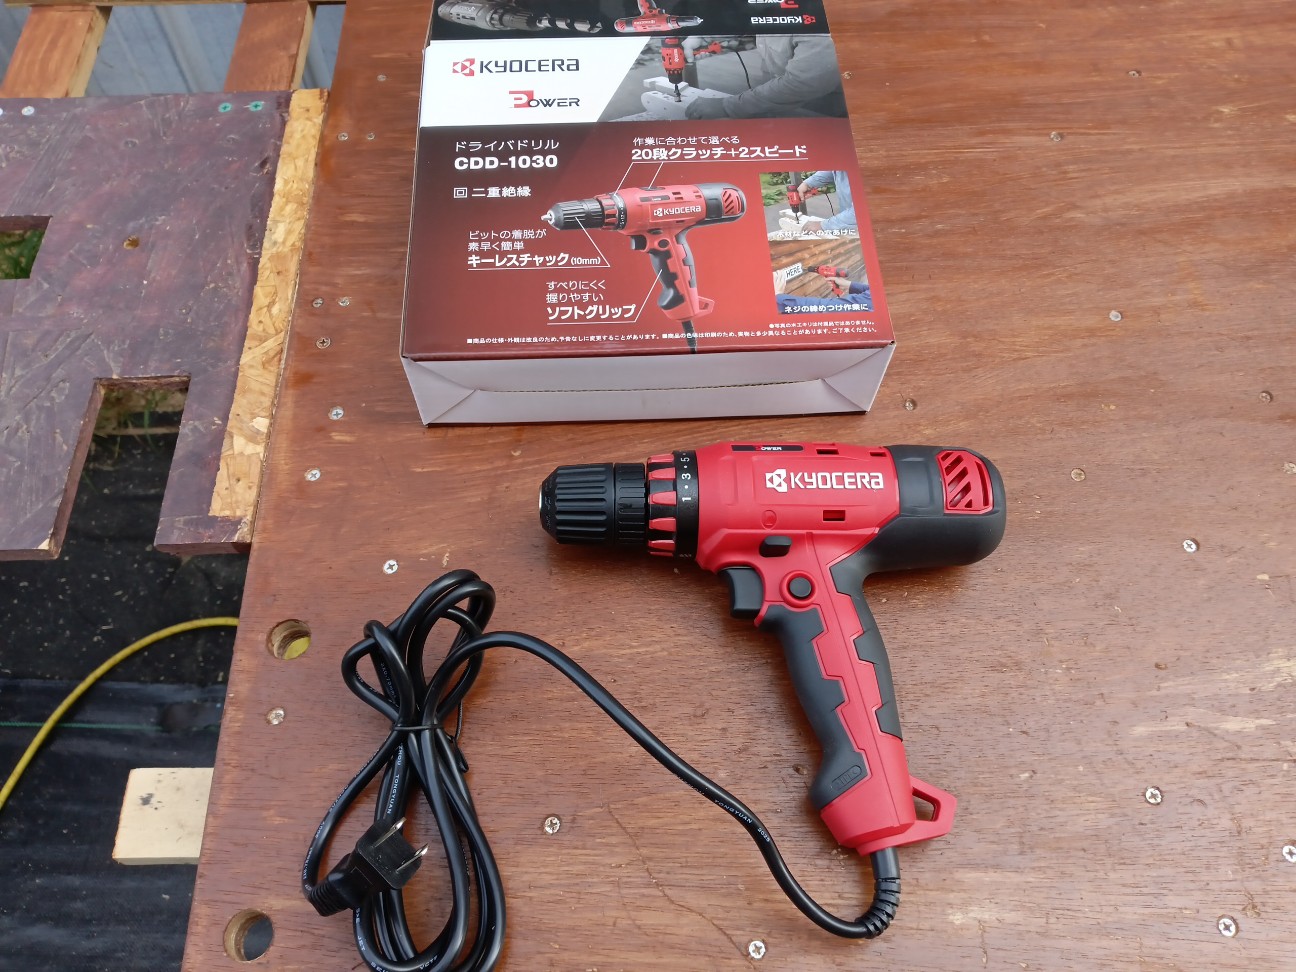
今まで使っていたのはDCMブランド(山善製)の18V充電ドリルドライバーです。
なので今回は100V式にしました。
これにより今後ドリルスタンドを作って、ボール盤的な加工もできるようになるはずです。
100V式はスイッチのロックが可能なので、遠隔操作など充電式とは違う使い方ができます。
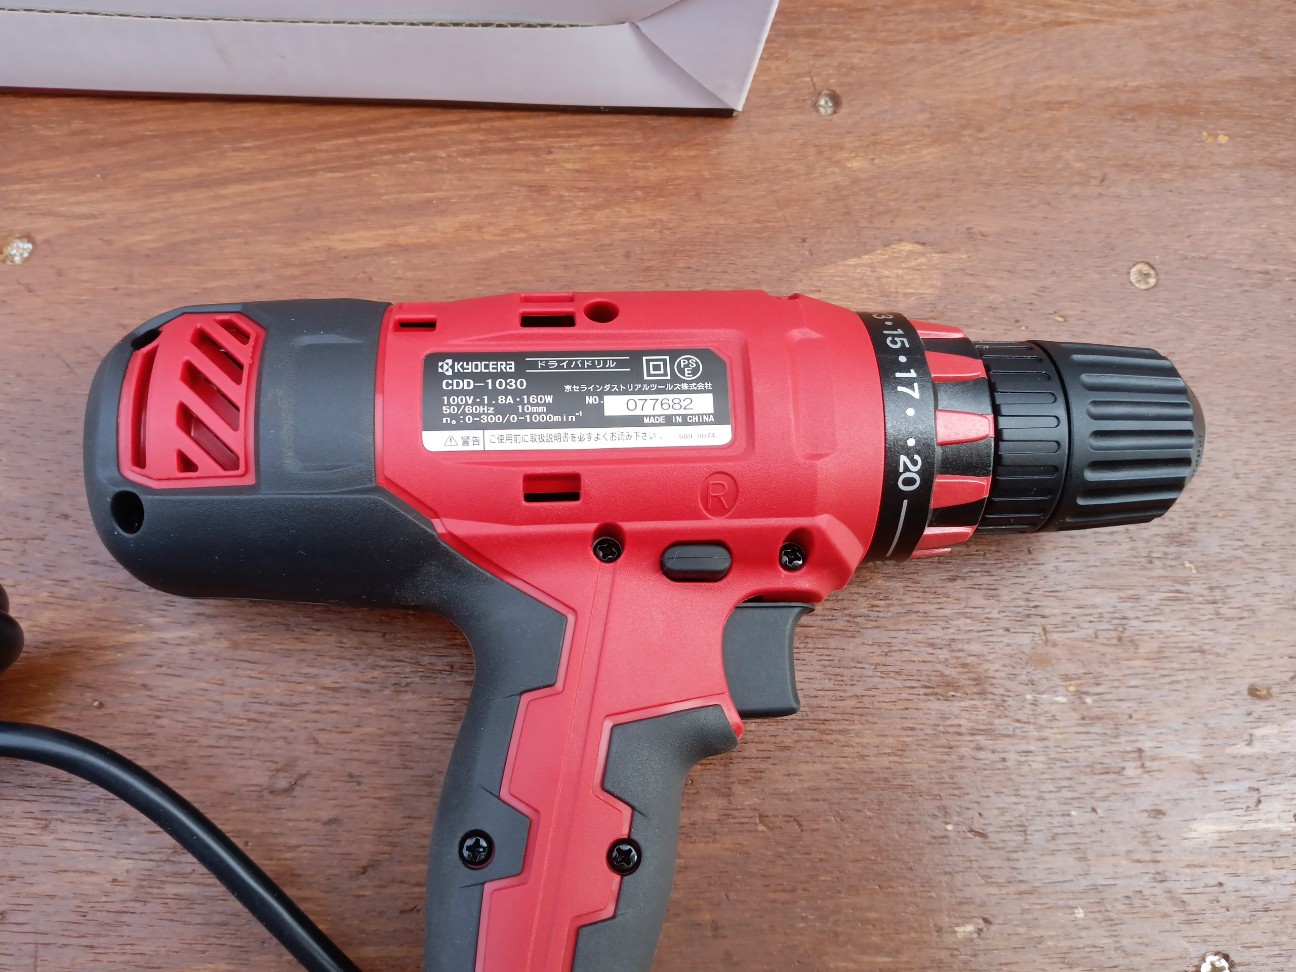
キーレスチャックもかなりしっかりしていて、ビットを固定する際に緩んだりすることはありませんでした。
また今まで使っていたチャックよりも奥行きが浅くなっていて、ビットを長く使えるメリットを感じました。
ただ一つ注意点があって、キーレスチャックを回す際にドリルの軸も一緒に回ってしまうことです。
これは今までの充電式ではロックされていたので、意外というか盲点でした。
なので2段階の調節ができる回転スピード切り替えスイッチを「Low・低速」にして、その状態でロックすると結構簡単にビットを固定できます。
「Hi・高速」側だと軸も簡単に回ってしまうので、両手で押さえる必要があります。
これは馴れたら特に問題はないかと思います。
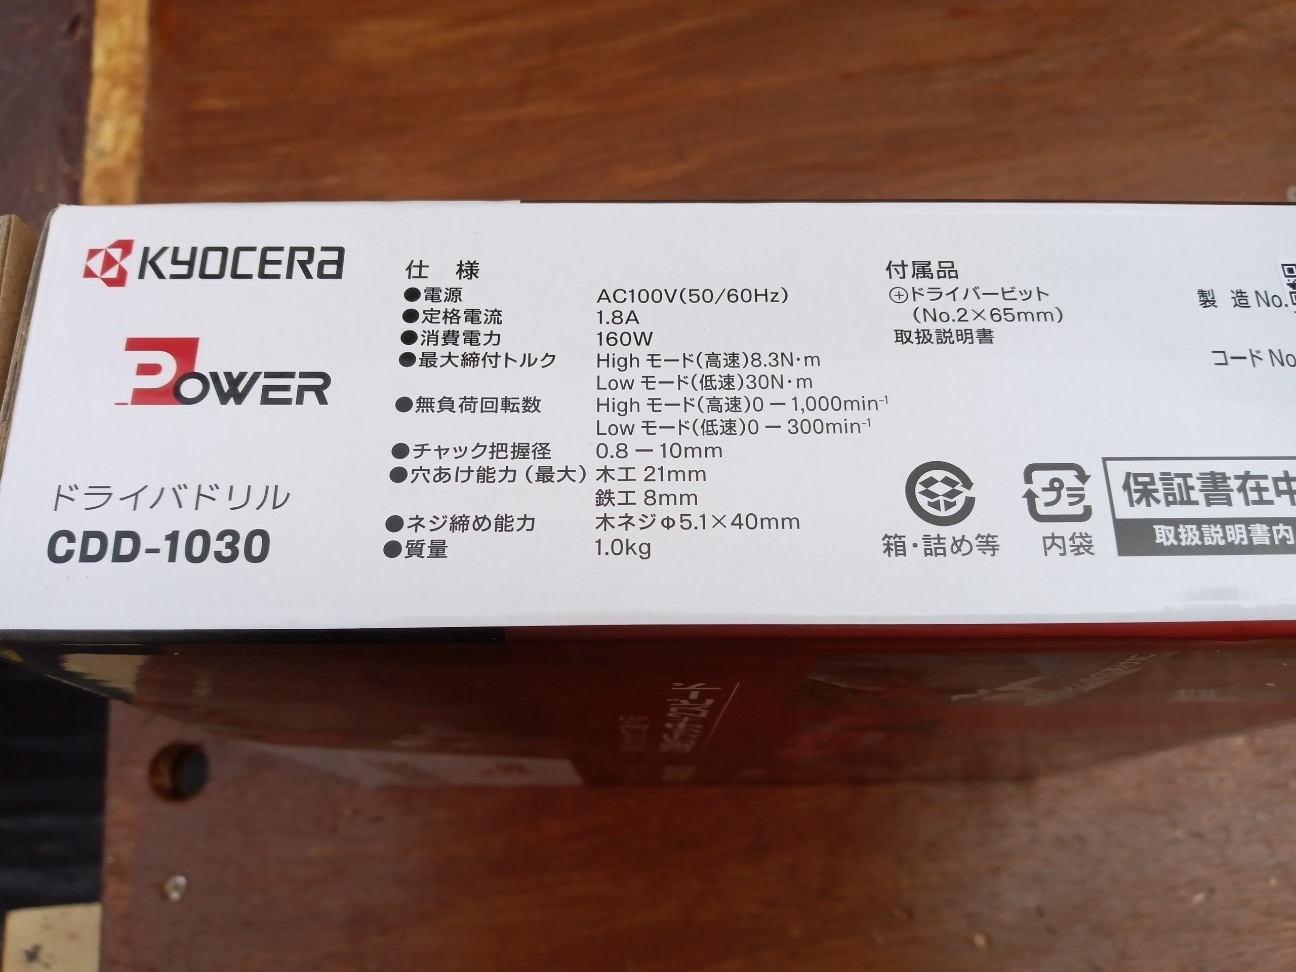
スペックは消費電力が160wになっていて、購入を迷ったマキタの物よりも能力は弱くなっています。

また高速モードでも特別回転が速いとは感じませんでした。
ただ私の場合は回転の速さを求めているわけではないので、不足は感じません。
付属の電源コードは2mとなっており、不便は感じないと思われます。
そして良かったのが、もちろん軸ブレは当然ありませんでしたが、スイッチを押した際の微妙な力加減による反応がとても優れている点です。
微細な押し加減にもしっかり反応してくれます。
無段階変速の反応が優れているんですね。
今まで使っていたDCM製のドリルドライバーは反応がイマイチだったので、これは素直に嬉しかったです。
ダボ継ぎは簡単だった
まぁわかってはいたんですよね、ダボ継ぎは簡単だって。
でも今まではできなかった。
どんなに加工を頑張ってもなぜかズレてしまっていた。
参考記事
上の記事内で木槌を作った際にダボ継ぎをやりましたが、絶対にズレたくない場面で失敗してしまっています。
この時はまだドリルドライバーの軸ズレが原因だとはわかっていない時期でした。
新しいドリルドライバーを使ってダボ穴を開けてみると、まったくズレなくなりました。
先に作っておいた治具を使うことで、簡単に正確な加工ができています。
理論上、失敗するはずのない加工で、なぜか上手く行かないという呪いからやっと抜け出すことができたのは嬉しかったです。
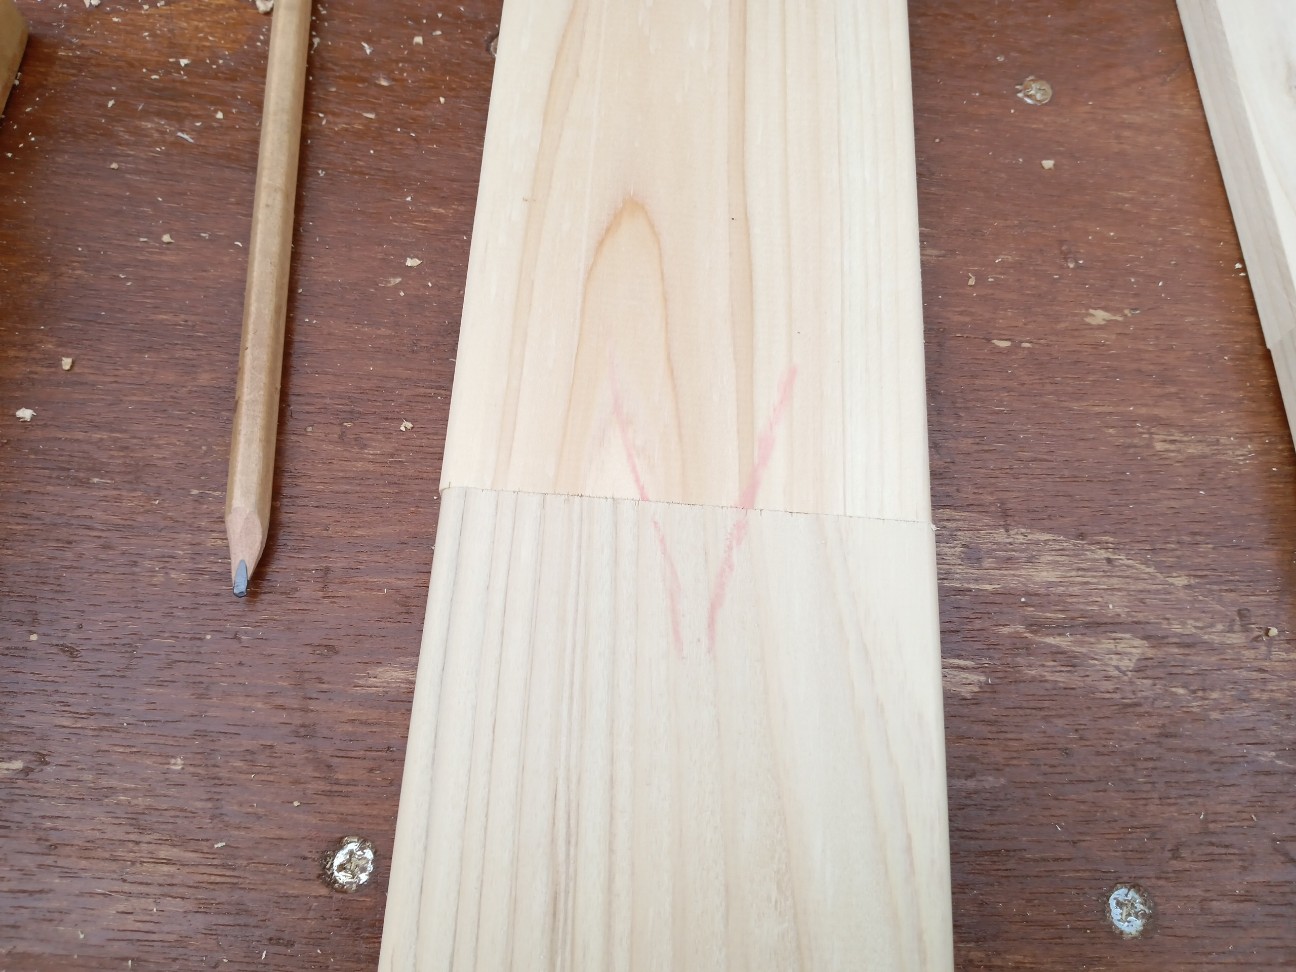
接合した板もほぼ段差がない状態になり、本当に嬉しかったですね。
やっと普通の状態になれたんだと思いました。
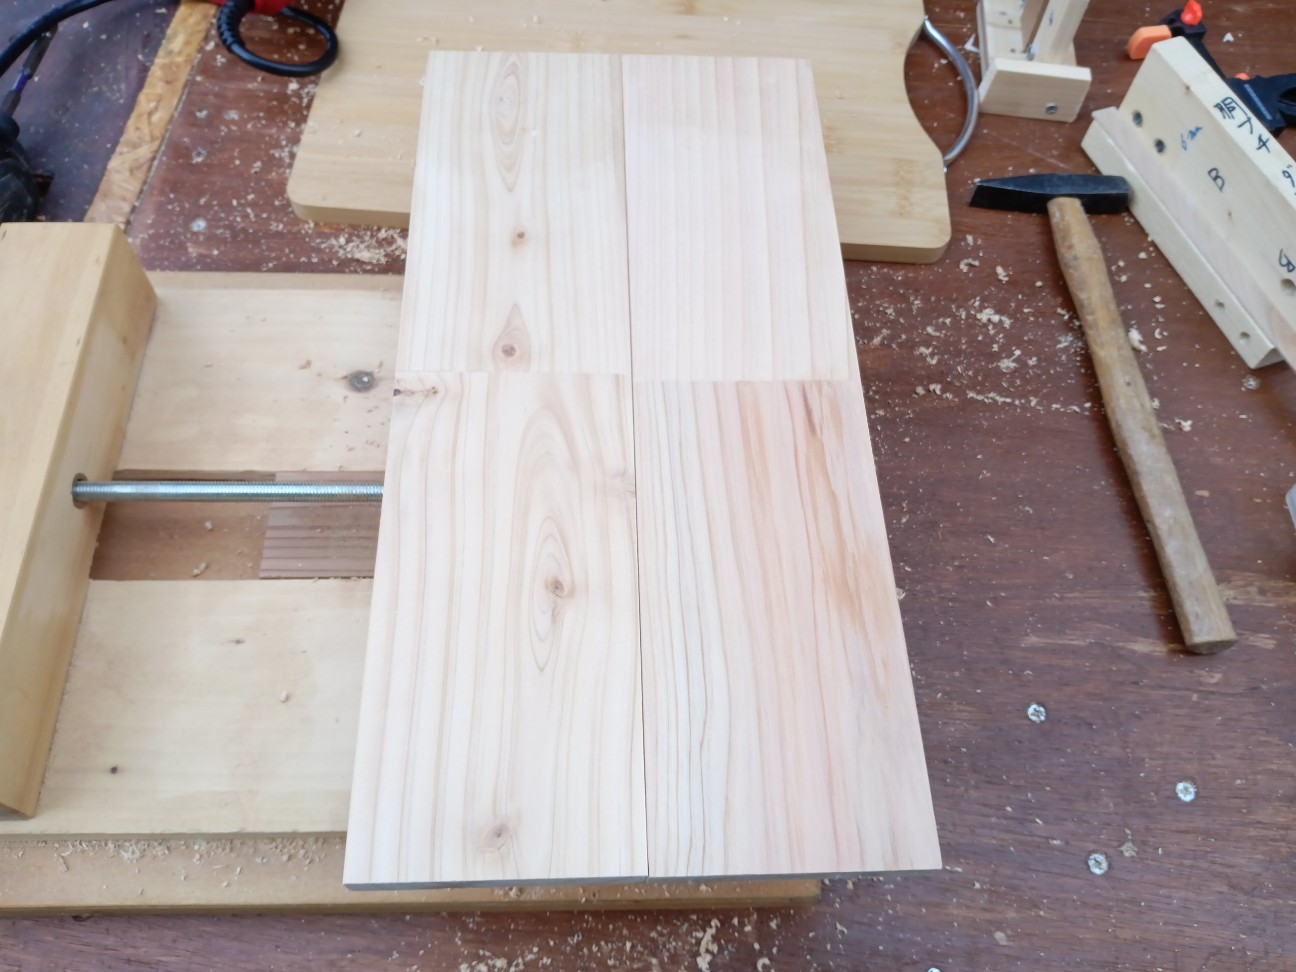
今やっているのは、上の写真のように小さい板を4枚継いで1枚の大きな板を作っています。
これを10セットくらい作りたいので、ダボ継ぎ加工がベストになります。
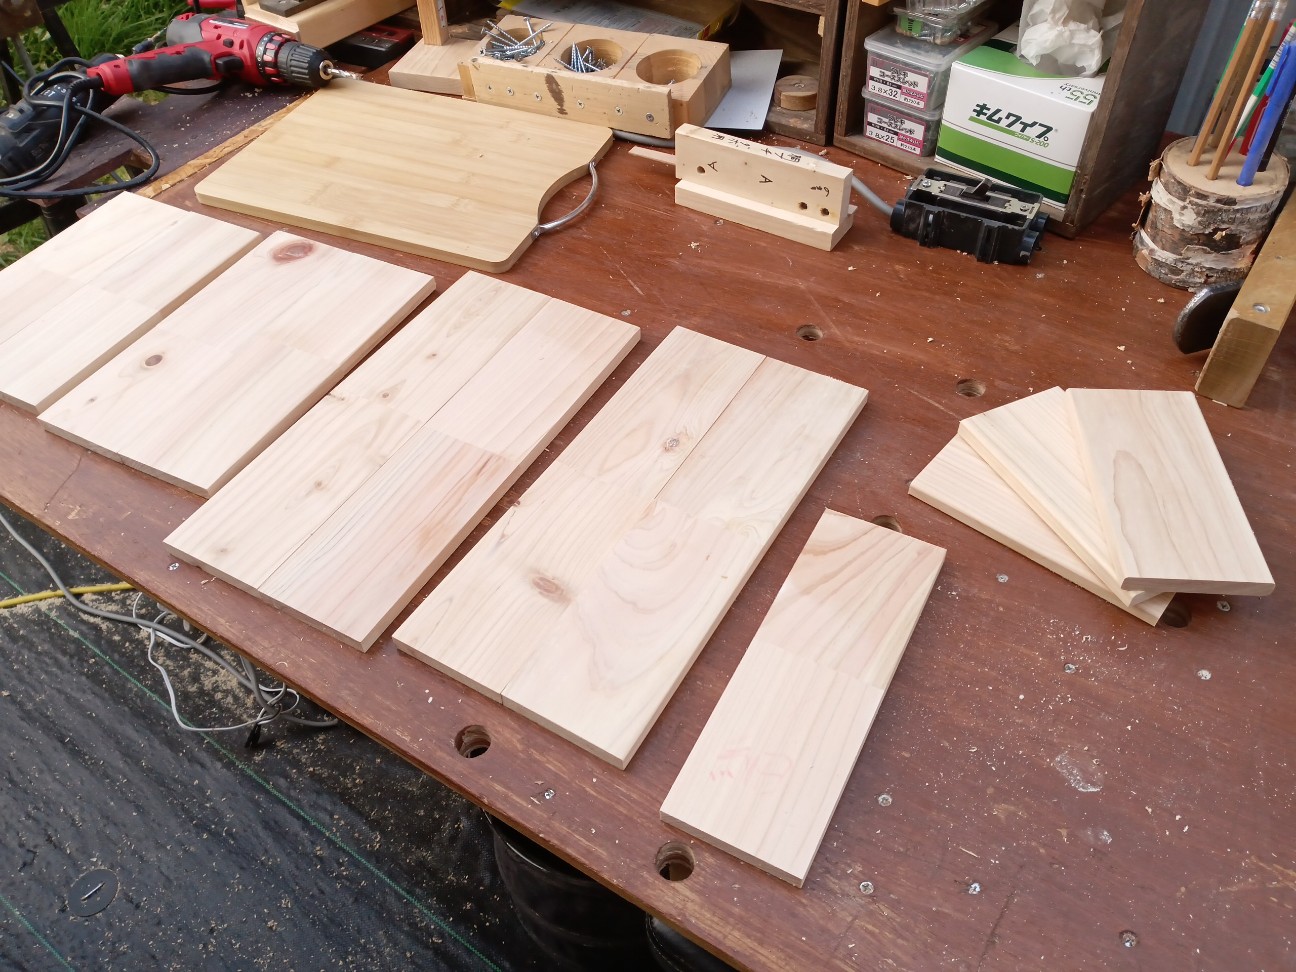
最初に上手く行かなかった加工も含めて、大きめのヒノキの板を何組か作ることができました。
ちなみにダボ加工ですが、墨付けをしっかりできれば、ガイド無しのフリーハンドでも正確な穴を開けられることに気付きました。
これも大きな収穫になります。
今まではどうしてもズレてしまうので、治具を使うことが必須となっていましたが、もっと手軽にダボ加工ができるようになりました。
現在ヒノキの端材を使って板を作っていますが、材料ができたら作品造りをやっていく予定です。
今回は以上になります。
電気ドリルドライバーを導入するのは必要性から考えて後回しになっていましたが、結局はもっと早く導入していればよかったと思わざるを得ませんでした。
ただ「後悔は先に立たず」というように、改善できた今がベストだと言えます。
そしてやっと正確な加工ができるようになったので、これからのDIYにおいて活躍すること間違いなしですから。
それでは最後まで読んでくださりありがとうございました。
よろしければ読者登録をお願いします。
スポンサー
関連記事

